工程能力指数(Cpk)は工程の安定性を評価する重要な指標ですが、その値は 『工程そのもの』 だけでなく、加工条件の変動にも大きく左右されます。 例えば、 『工具摩耗』 、 『切削条件の変化』 、 『温度変動』 、 『段取りの違い』、 『設備の癖』 こうした技術的な要因が、『平均値のズレ』や『ばらつきの増加』として現れ、Cpkを低下させることがあります。
本コラムでは、加工条件の変動がCpkにどのように影響するのかを、品質と技術の両面から分かりやすく解説します。
工程能力指数(Cpk)は、工程が規格内に収まる能力を評価するための代表的な指標です。
しかし、Cpkは “工程そのもの” だけで決まるわけではありません。
実際には、加工条件の安定性がCpkに大きく影響します。
加工条件が変動すると、
・ 平均値がズレる
・ ばらつき(σ)が増える
・ 分布が歪む
・ 二峰性になる
これらがCpkの低下につながります。
つまり、Cpkは品質だけでなく、技術的な要因の影響を強く受ける指標なのです。
工具/刃具の摩耗は、加工工程で最も典型的な“平均値のズレ”の原因です。
工具/刃具の摩耗は、直接的な摩耗した分の加工寸法に対する変化だけではなく
・ 切削抵抗が増える
・ 寸法が徐々に変化する
・ 加工面の状態が変わる
などのように、加工の安定性/バラツキにも影響を与えます。
この変化は、管理図では「トレンド」=経時的な変化としてとして現れます。

例えば、寸法が時間とともに徐々に小さくなる場合、
・ 平均値が規格中心から離れる
・ Cpkは低下する
工程自体は安定していても、摩耗によるドリフトがCpkを押し下げることがあります。
また、工具/刃具の摩耗は加工性に影響を与え、加工ばらつき拡大の要因となります。
切削条件が安定していないと、工程のばらつき(標準偏差:σ)が増加します。
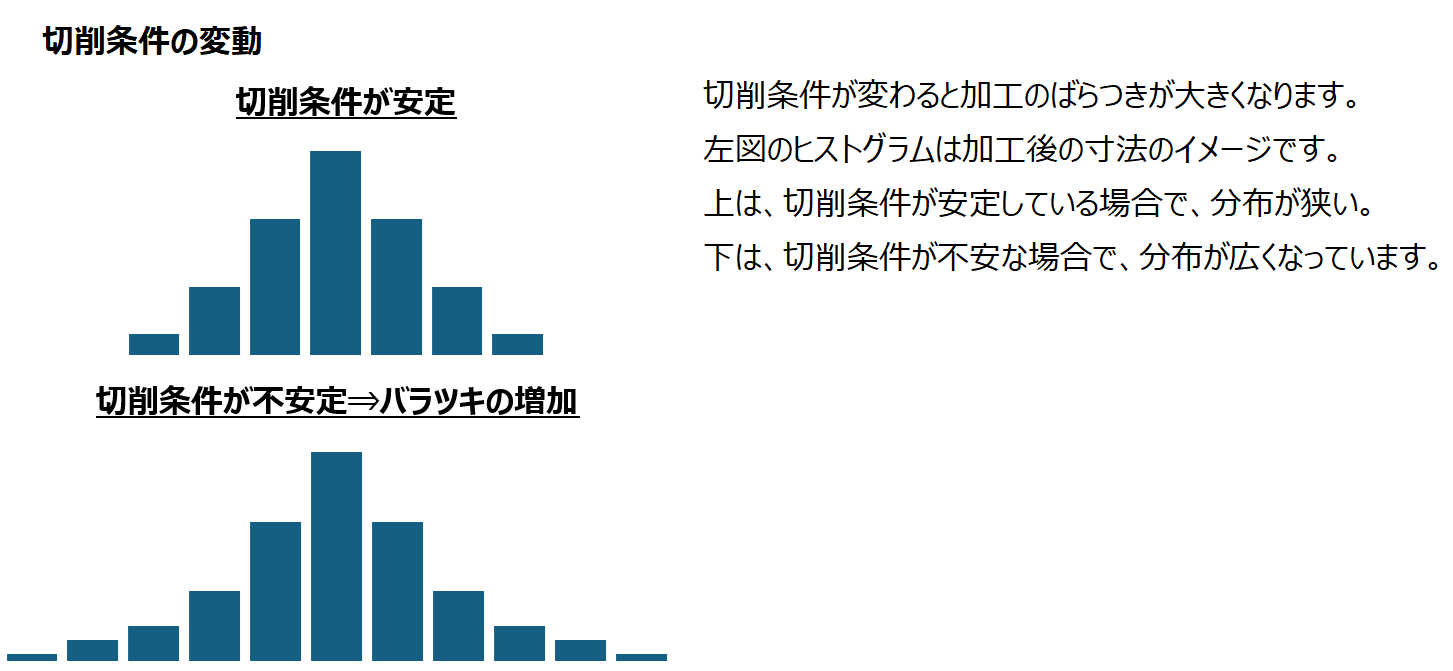
→ 切削抵抗が変わり、寸法のばらつきが増えます。
→ 表面粗さの変動 → 寸法の微小な揺らぎにつながります。
→ 加工負荷が変わり、ばらつきが増えます。
ばらつきが増えると、Cpkは低下します。
Cpkは「規格幅 ÷ ばらつき」で決まるため、ばらつきが大きくなるほどCpkは小さくなります。
温度は寸法に大きく影響します。
材料それぞれに異なる線膨張係数を持っており、温度変化による膨張・収縮が無視できません。
典型的な例:
・ 朝:低温 → 寸法が小さめ
・ 昼:高温 → 寸法が大きめ
・ 夜:再び小さめ
このように平均値が時間帯で動くと、1日のばらつきはいくつもの分布が混ざったような混合分布になり、正規分布ではなくなります。
正規分布でないデータに対してCpkを計算しても、確率的な意味を持たないCpkになってしまいます。
設備Aと設備Bで平均値が異なる場合、データを混ぜると二峰性の分布になります。
例:
・ 設備A:平均 10.00
・ 設備B:平均 10.15
この2つを混ぜると、ピークが2つある二峰性の分布になります。

二峰性は正規分布ではないため、Cpkは工程の実態を正しく表しません。
段取り差でも同様で、
・ 段取りA → 平均10.00
・ 段取りB → 平均10.10
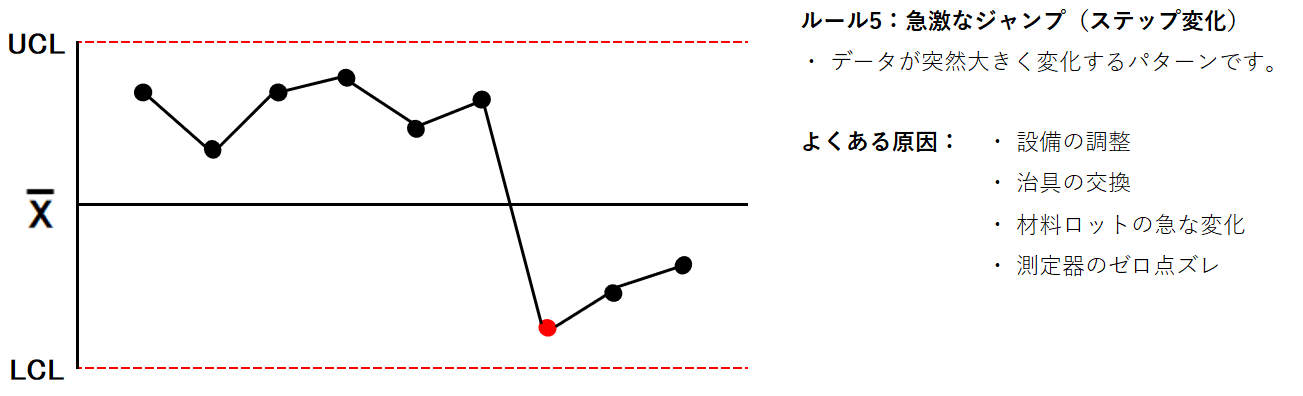
このような場合は “ステップ変化” となりCpkを歪める原因になります。
Cpkは「正規分布している」という前提で成り立つ指標です。
しかし、加工条件の変動はこの前提を簡単に崩してしまいます。
※正規分布は、正規確率プロットを用いて信頼区間を設定しての判定が可能です。
以下のコラムの 『Cpkは「正規分布している」という前提で成り立つ指標』でも説明しています。
工程能力指数の正しい読み方(Cpkの落とし穴)
以下は、正規分布を視覚的に見ることのできる、より一般的なツールのヒスとグラムでどのように見えるかも記載しています。
→ 裾が長い分布
ヒストグラムの一方の裾が広がります。
→ 平均値が動く → 混合分布
ヒストグラムのピークが低くなります。
→ 二峰性の分布
ヒストグラムのピークが2つになります。
混合分布の仲間で2つの分布が混ざった状態です。
→ ステップ変化
混合分布/二峰性分布と同じようになります。
これらはすべて、正規分布とは言えない状態となり、Cpkが確率的な意味を持たなくなる典型例です。
管理図は、加工条件の変動を視覚化するツールです。
サンプリングの頻度設定によっては、視覚化できない場合もあります。
→ 工具摩耗
工具摩耗による寸法への影響が見える頻度/間隔であることが必要です。
→ 温度変動(昼夜・冷却水温度)
温度変化の影響が出てくるような頻度/間隔であることが必要です。
→ 段取り替え・設備調整
段撮り替え、設備調整の実施頻度よりも短いサンプリング頻度/間隔が必要です。
Cpkを改善するには、品質管理だけでなく技術的な改善が欠かせません。
・ 工具交換タイミングの最適化
・ 切削条件の安定化
・ 温度管理(冷却・環境温度)
・ 設備ごとの層別管理
・ 段取り標準化
・ 測定システム(GR&R)の改善
品質と技術の両面からアプローチすることで、Cpkは大きく改善します。
Cpkは品質の指標ですが、その背景には必ず 技術的な要因 が存在します。
・ 工具摩耗
・ 切削条件
・ 温度
・ 設備差
・ 段取り
これらの技術的な変動が、平均値のズレやばらつきの増加として現れ、Cpkに影響します。
品質と技術をつなぐことで、工程改善の精度が大きく向上します。