GR&R、聞いたことがありますか。 工程能力指数よりも前に確認すべきもの・・・それがGR&Rです。測定システムが安定していなければ、どれだけ工程が安定していてもCpkやPpkの値は信頼できません。 しかし、GR&RにはAIAG方式とVDA方式があり、評価方法や合否基準が異なるため、国際取引や顧客監査では誤解が生じやすいポイントです。
本記事では、GR&Rの基礎からAIAG/VDAの違い、そして現場で役立つ改善アプローチまで、実務者の視点で丁寧に解説します。

GR&R(Gauge Repeatability & Reproducibility)は、測定システムがどれだけ信頼できるかを評価するための指標です。
工程能力指数(Cp/Cpk)を算出する前に、まず測定システムが安定しているかを確認する必要があります。
測定器そのものの精度だけでなく、測定者や測定条件によって生じるばらつきも含めて評価するため、
「工程のばらつき」ではなく「測定のばらつき」を見極めるための指標と言えます。
もしGR&Rが悪い状態で工程能力を評価すると、
・ Cpkが低く見える
・ 実際には問題ない工程が “不適合” と判断される
・ 顧客への報告時にトラブルになる
といった問題が発生します。
そのため、GR&Rは品質保証の “入口” として非常に重要な役割を持っています。
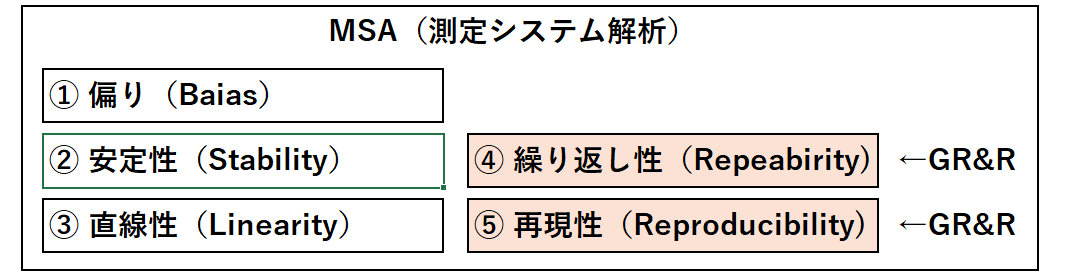
ここで忘れてはいけないのは、GR&RはMSA(Measurement Systems Analysis:測定システム解析)の一部であるという点です。
MSAは測定システムの妥当性を総合的に評価する枠組みで、以下の5つの要素で構成されています。
① 偏り(Bias)
② 安定性(Stability)
③ 直線性(Linearity)
④ 繰り返し性(Repeatability)
⑤ 再現性(Reproducibility)
このうち ④繰り返し性と⑤再現性を評価する部分がGR&R に該当します。
つまり、GR&RはMSAの中でも特に重要な “核心部分” であり、工程能力評価の前提条件を支える基盤となります。
GR&Rは、測定システムがどれだけ安定しているかを「繰り返し性」と「再現性」の2つの観点から評価します。
この2つは似ているようで役割が異なり、どちらが悪くても測定システム全体の信頼性は大きく低下します。
繰り返し性は、同じ測定者が同じ条件下で同じ物を測定したときに、どれだけ同じ結果が得られるかを示す指標です。
主に測定器や治具の性能が影響しますが、測定に高い技能が必要な場合には、測定者自身の安定性が影響することもあります。
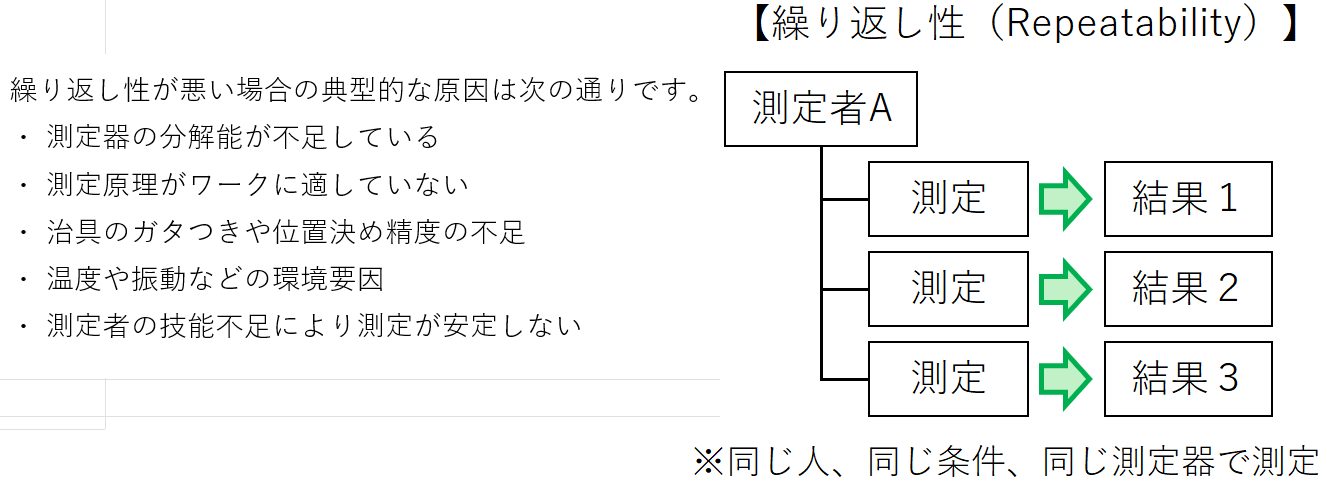
繰り返し性は主に「測定器そのものの能力」を反映するため、改善には治具の見直しや測定器の選定が大きな効果を持ちます。
再現性は、複数の測定者が同じ測定器で同じ物を測定したときに、どれだけ同じ結果が得られるかを示す指標です。
測定者が変わることで、測定姿勢や押し付け力、手順の理解度などが影響します。

再現性は「人のばらつき」を反映するため、手順書の明確化や測定者教育が改善の鍵になります。
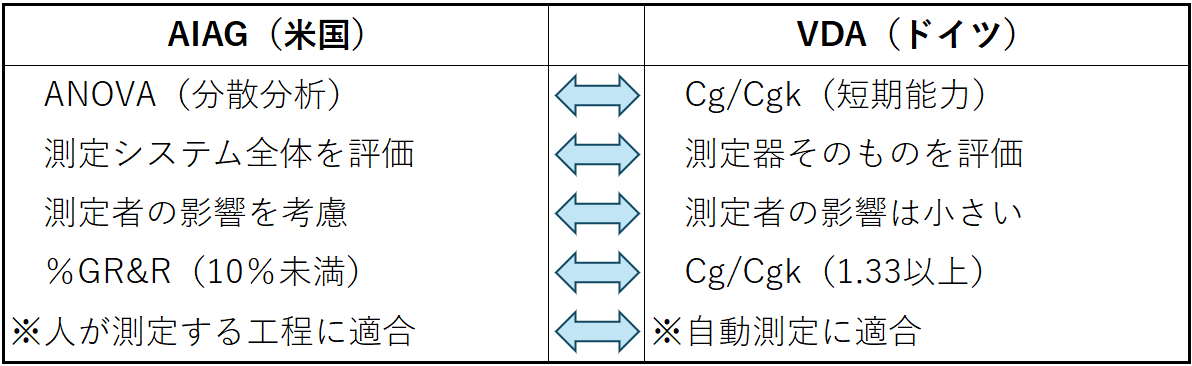
MSAやGR&Rは国際的に広く使われていますが、AIAG(米国)とVDA(ドイツ)では評価方法や考えかた、基準が異なります。
この違いを理解していないと、顧客との意思疎通の誤解や提出物の不適合につながるため、品質保証の実務では必ず押さえておくべきポイントです。
AIAGは、測定システム全体のばらつきを統計的に分解するアプローチを採用しています。
ANOVA(分散分析)を用いて、
・ 測定器のばらつき
・ 測定者のばらつき
・ ワークのばらつき
を明確に切り分けて評価するのが特徴です。
つまり、測定システム全体の安定性を重視する考え方です。
一方、VDAは『測定器そのものの短期能力(Cg/Cgk)』を重視します。
測定者の影響をあまり考慮しないため、測定者間のばらつきが小さい自動測定の現場では、VDA方式の方が実態に合うケースもあります。
AIAGとVDAでは、合否基準も異なります。
・ AIAG:%GRRで評価(10%未満が合格)
・ VDA:Cg/Cgkで評価(1.33以上が合格の目安)
AIAGは「測定システム全体のばらつき」を評価し、
VDAは「測定器単体の能力」を重視するという違いがあります。
そのため、
・ 人が測定する工程 → AIAG方式が適している
・ 自動測定が中心の工程 → VDA方式が適している
という傾向があります。
近年は自動測定機の普及により、測定者の影響がほとんどない現場が増えています。
このような場合、AIAG方式では「測定者間のばらつき」が意味を持たないため、VDA方式の方が現場の実態に合った評価になることがあります。
一方で、顧客がAIAG方式を要求している場合も多いため、どちらの方式で評価すべきかは必ず顧客要求を確認することが重要です。
GR&Rが悪い場合、原因は大きく「測定器」「治具」「測定手順・測定者」の3つに分類できます。
どこに問題があるかを正しく切り分けることが、改善の第一歩です。
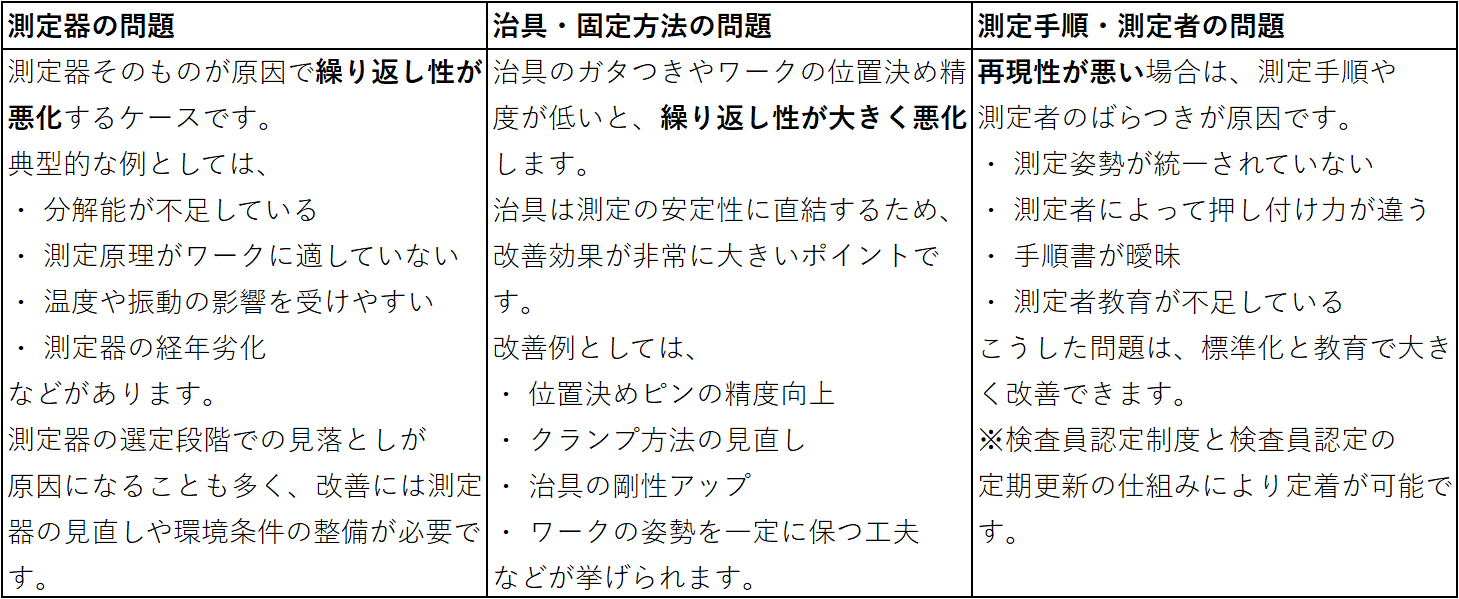
改善の優先順位は次の通りです。
・ 治具の改善(最も効果が大きい)
・ 測定手順の標準化
・ 測定者教育の徹底
・ 測定器の見直し
・ 自動測定への切り替え
特に治具改善は、繰り返し性の改善に即効性があります。
また、測定手順の標準化は再現性の改善に直結します。
GR&Rが悪いと、測定システムと工程のばらつきが合算され、実際よりも工程能力が低く見えます。
そのため、GR&Rが合格していない状態でCp/Cpkを評価することは意味がありません。
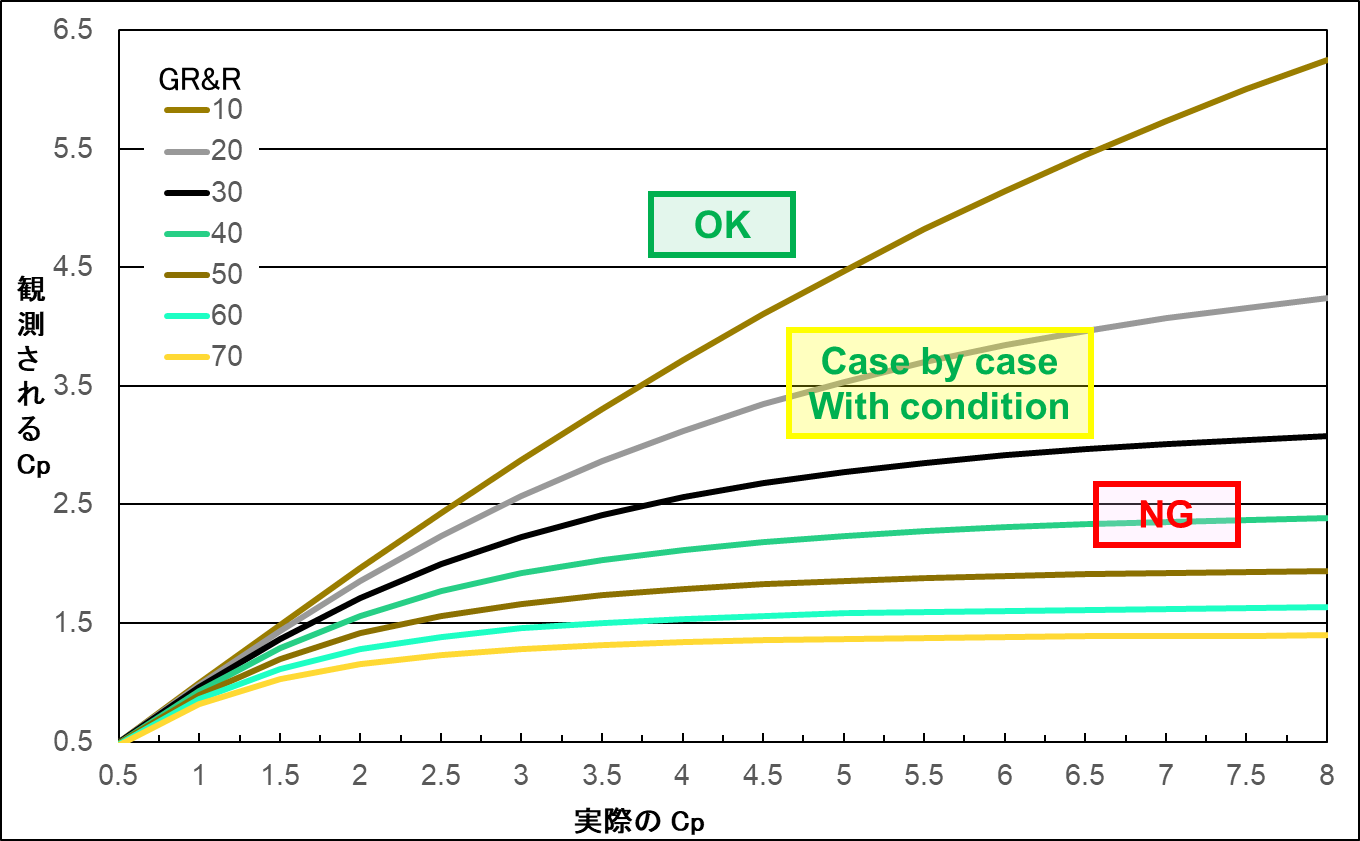
上のグラフは、GR&Rの評価結果(%GR&R)がCp値に与える影響を示しています。
・ 観測されるCp:計測システムを評価して算出されたCp値
・ 実際のCp:計測システムのCpの実力値(本来のCp値)
・ OK:GR&Rの評価結果がAIAGの基準で合格のエリア(%GR&Rが10%未満)
・ NG:GR&Rの評価結果がAIAGの基準で不合格のエリア(%GR&Rが30%を超える)
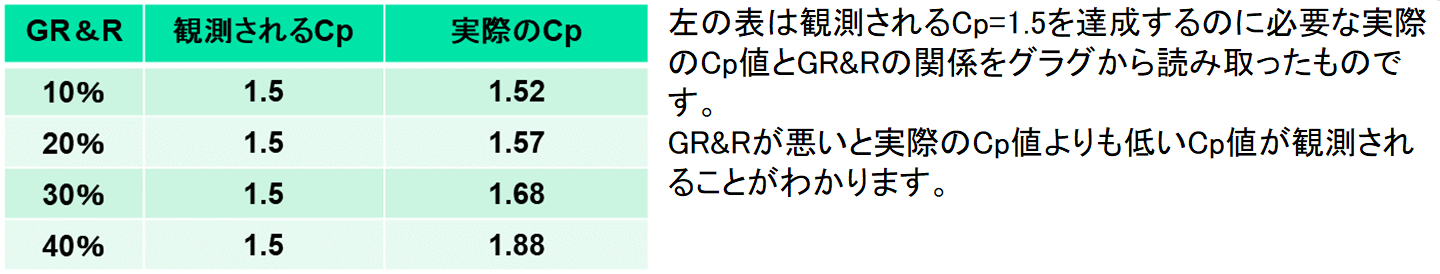
%GR&Rが10%未満の場合、観測されるCp値と実際のCp値の差は小さいですが、30%を超えると差が大きくなります。
%GR&Rの合否判定基準の妥当性を示しています。
AIAGとVDAの違いを理解していないと、工程能力評価の前提条件が崩れてしまうため注意が必要です。
顧客によって、
・ AIAG方式
・ VDA方式
・ Cg/Cgkの提出
など要求が異なります。
提出前に必ず確認することが重要です。
・ 計算式を明記する
・ 測定条件を統一する
・ 測定器の選定基準を共有する
サプライヤー教育の質が、提出書類の品質に直結します。
監査で指摘されやすいポイント
・ MSAの更新頻度が不十分
・ 測定器校正との整合性が取れていない
・ GR&R結果と工程能力の整合性がない
監査では“測定システムの妥当性”が必ずチェックされます。
・ MSAの更新頻度が不十分
・ 測定器校正との整合性が取れていない
・ GR&R結果と工程能力の整合性がない
監査では “測定システムの妥当性” が必ずチェックされます。
測定システムの妥当性の確認は、MSA/GR&R の事もあれば定期校正や計測器の始業点検といったことも考えられます。
GR&Rは品質保証の基盤であり、工程能力指数の信頼性を支える重要な指標です。
AIAGとVDAの違いを理解し、測定システムの安定性を確保することで、顧客提出や監査において説得力のある品質保証が可能になります。
また、車載の品質マネジメント規格 IATF16949 でも、すべての測定システムに対して一律にMSAを要求しているわけではなく、重要度に応じて優先順位をつけて実施することが求められています。
これは、限られたリソースを効果的に活用し、品質保証活動にメリハリをつけるための考え方です。
車載以外の分野でも、重要な機能に関わる測定や、工程能力評価に直結する測定システムを優先してMSAを実施することで、より効率的で実効性の高い品質保証が実現できます。
DCBLモータの選定と工程能力について:産業機器向けDCBLモータの選定方法